
Dlaczego fornir „nie lubi” szlifierki oscylacyjnej
Cienka warstwa, duże ryzyko – specyfika forniru
Fornir to cienka warstwa drewna naklejona na tańszy lub stabilniejszy materiał, najczęściej płytę wiórową, MDF lub sklejkę. Grubość forniru to zazwyczaj od 0,5 do 2 mm, czasem nawet mniej. Dla szlifierki oscylacyjnej to bardzo mały margines błędu. Jeden nieuważny ruch, jeden papier o zbyt agresywnej gradacji, zbyt duży docisk – i zamiast eleganckiej powierzchni pojawia się przetarcie do podłoża.
Szlifierka oscylacyjna generuje szybkie, drobne ruchy. Znakomicie wyrównuje powierzchnię, ale przy fornirze każde lokalne przeciążenie kończy się tak samo: przegrzanie, przypalenie lub przetarcie. Stąd opinia, że „forniru się nie szlifuje”, co jest mocno przesadzone. Fornir jak najbardziej można obrabiać szlifierką oscylacyjną, pod warunkiem trzymania się kilku prostych, ale żelaznych zasad.
Przy litym drewnie szlifierka wybacza dużo: można lekko docisnąć, zatrzymać się na chwilę w jednym miejscu, a straty są niewielkie. Przy fornirze ten sam błąd kończy się odkryciem płyty MDF lub wiórówki, której już nie da się „odszlifować z powrotem”. Dlatego cała technika pracy musi być bardziej delikatna, kontrolowana i przewidywalna.
Jakie szkody może wyrządzić zła technika szlifowania forniru
Najczęstsze uszkodzenia forniru wynikające z niewłaściwego użycia szlifierki oscylacyjnej to:
- przetarcia do podłoża – jasne lub ciemne plamy, gdzie znika rysunek drewna i odsłania się płyta,
- przypalenia – brązowe lub czarne smugi powstałe przez przegrzanie forniru zbyt agresywnym papierem i dużym dociskiem,
- fale i wybrzuszenia – wynik nierównego docisku lub długiego zatrzymania szlifierki w jednym miejscu,
- przeszlifowane krawędzie – szczególnie niebezpieczne na okleinach zaoblonych i cienkich,
- oderwania i pęknięcia – gdy fornir delikatnie odkleja się od podłoża, a nacisk szlifierki „podrywa” go jeszcze mocniej.
Każde z tych uszkodzeń wymaga później dużo większej pracy: maskowania, doklejania łatki forniru, szpachlowania lub całkowitej wymiany okleiny. Zazwyczaj kilka minut zbyt agresywnego szlifowania generuje kilka godzin napraw. Znacznie rozsądniej jest po prostu od początku przyjąć, że fornir szlifuje się delikatnie, długo i mądrze, a nie szybko i siłowo.
Dlaczego szlifierka oscylacyjna wciąż jest dobrym wyborem
Mimo ryzyka, szlifierka oscylacyjna ma kilka przewag przy pracy z fornirem:
- dobrze kontrolowana agresywność – przy odpowiedniej gradacji papieru i niskim docisku można przeprowadzić bardzo delikatne szlifowanie,
- świetne wykończenie – pozwala uzyskać równą powierzchnię bez głębokich rys, przydatne przed bejcowaniem lub lakierowaniem,
- łatwiejsza praca na większych płaszczyznach – w porównaniu z ręcznym szlifowaniem, szczególnie przy frontach meblowych czy blatach okleinowanych,
- praca w systemie z odkurzaczem – odsysanie pyłu ogranicza zarysowania powstające z drobinek krążących po powierzchni, a do tego poprawia widoczność.
Ostatecznie to nie szlifierka jest wrogiem forniru, tylko zbyt agresywny użytkownik. Gdy narzędzie pracuje, a operator tylko je prowadzi, a nie „dopycha” – fornir przestaje być problematycznym materiałem i staje się wdzięczną okleiną, która ujawnia pełnię urody dopiero po właściwym wykończeniu.
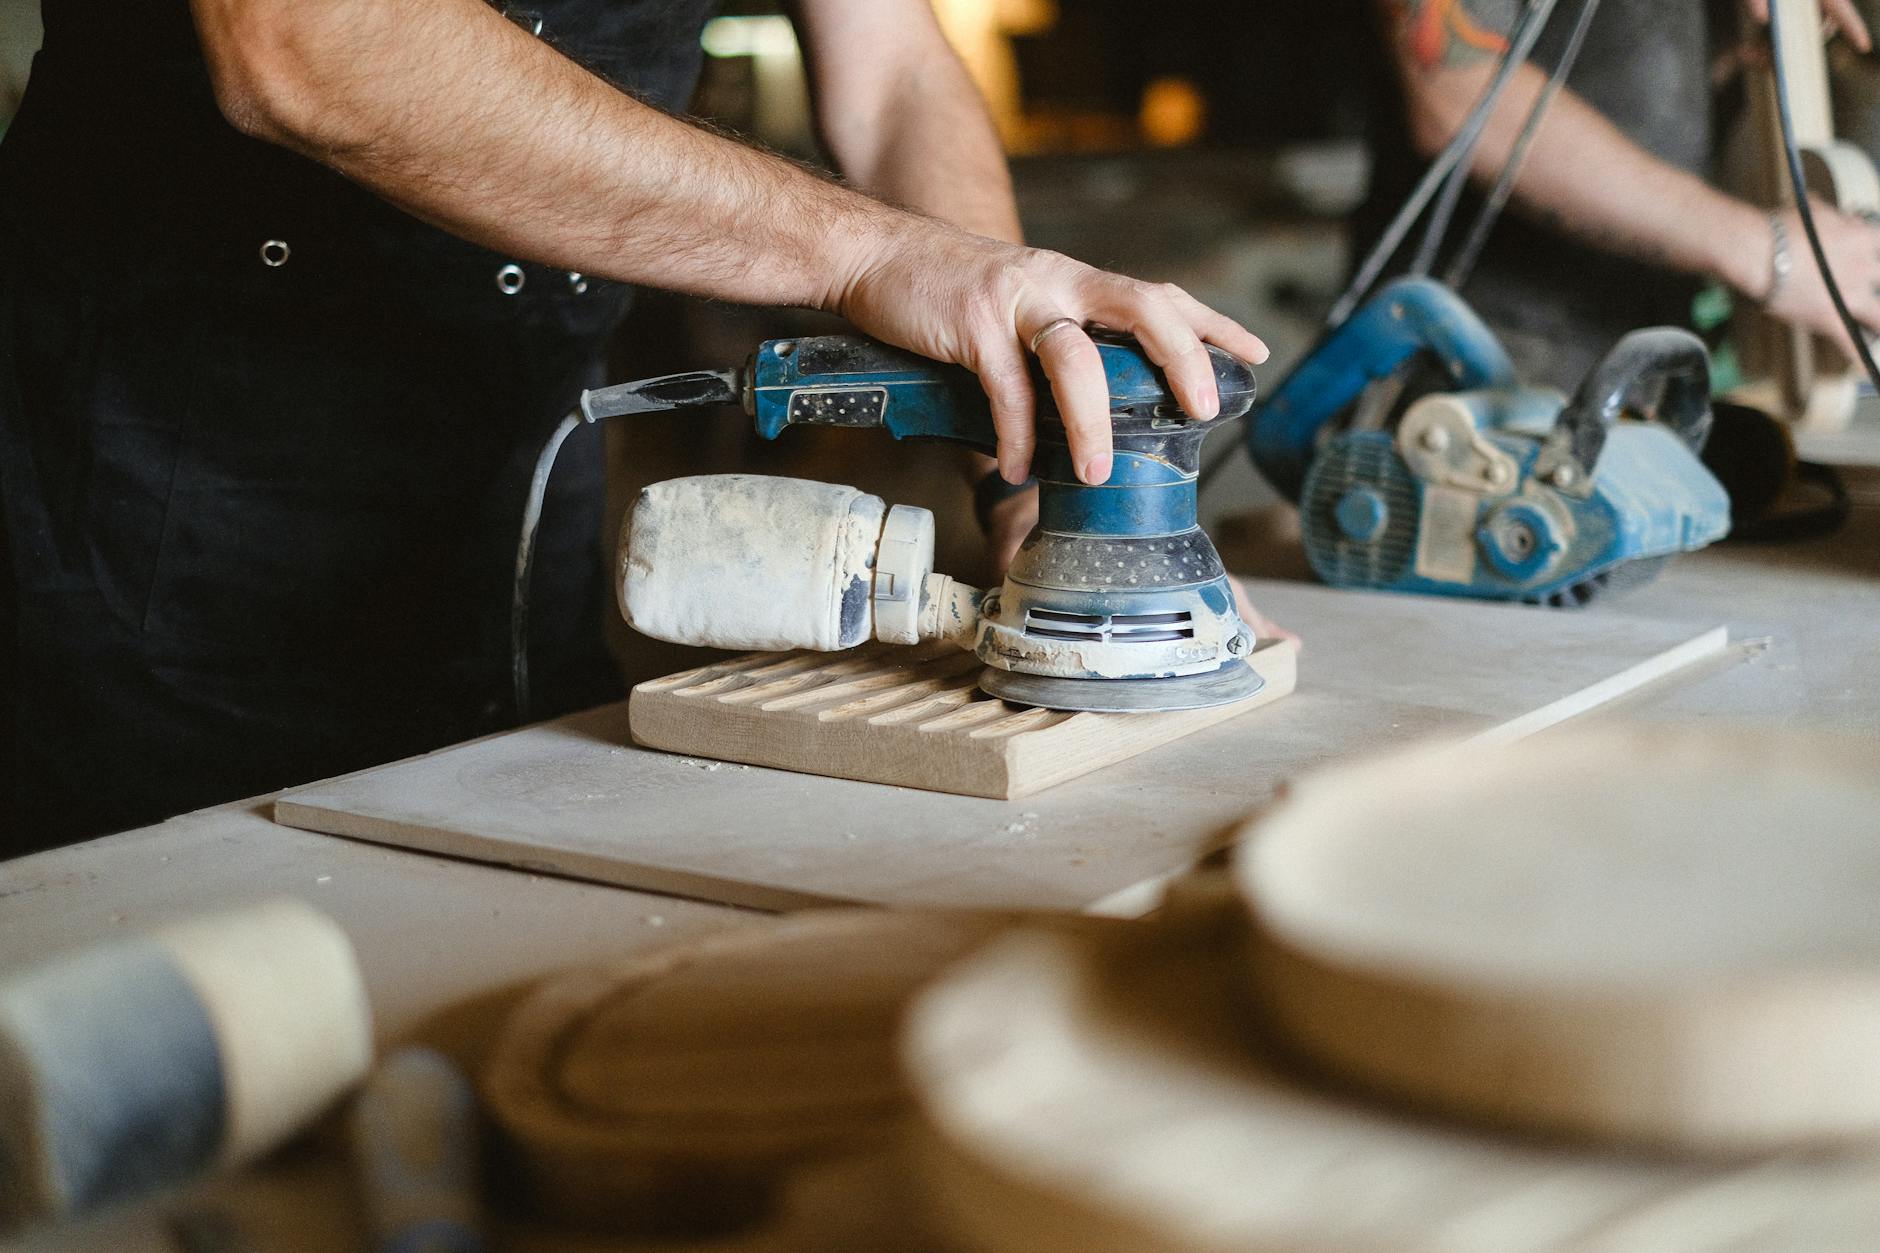
Dobór szlifierki oscylacyjnej do pracy z fornirem
Rodzaje szlifierek oscylacyjnych a fornir
Pod pojęciem „szlifierka oscylacyjna” często wrzuca się kilka konstrukcji. Z punktu widzenia forniru najważniejsze są:
- klasyczne szlifierki oscylacyjne (mimośrodowe / orbitalne) – prostokątna lub kwadratowa stopa, niewielka amplituda oscylacji, idealne do równych płaskich powierzchni fornirowanych,
- szlifierki mimośrodowe (talerzowe) – łączą ruch obrotowy z oscylacją, przy małej amplitudzie i wysokiej gradacji papieru potrafią pracować z fornirem, ale są bardziej agresywne niż klasyczna „oscylatka”,
- mini-szlifierki i szlifierki delta – przydatne głównie do krawędzi i narożników fornirowanych elementów.
Do typowej pracy z fornirem na dużych powierzchniach najlepiej sprawdza się szlifierka oscylacyjna z prostokątną stopą. Ułatwia pracę wzdłuż włókien, daje równomierny docisk, dobrze współpracuje ze standardowymi arkuszami papieru. Szlifierka mimośrodowa jest bardziej uniwersalna, ale wymaga jeszcze więcej wyczucia, dlatego przy cienkich fornirach i małym doświadczeniu bywa ryzykowna.
Parametry szlifierki ważne dla delikatnego szlifowania
Przy wyborze szlifierki oscylacyjnej pod kątem forniru zwróć uwagę nie tylko na markę, ale też na konkretne parametry:
- amplituda oscylacji – im mniejsza (np. 2 mm zamiast 3–4 mm), tym delikatniejsza praca na fornirze,
- regulacja prędkości drgań – kluczowa przy cienkich okleinach, umożliwia wolniejsze, bezpieczniejsze szlifowanie,
- jakość stopy – stabilna, płaska, z równomiernie rozłożonymi otworami odsysającymi, bez miękkich, „zapadających się” narożników,
- skuteczne odsysanie pyłu – im lepiej odciągany jest pył, tym mniejsze ryzyko zarysowań tworzonych przez drobiny pod papierem,
- masa narzędzia – zbyt ciężka szlifierka będzie sama z siebie mocniej dociskała fornir; lżejszy model ułatwia pracę z minimalnym naciskiem.
Model z dobrą regulacją obrotów i efektywnym systemem odsysania pyłu potrafi dosłownie uratować fornir przed przeszlifowaniem. Warto szukać narzędzi, które dobrze współpracują z odkurzaczem warsztatowym i nie duszą się przy dłuższej pracy na niższych obrotach.
Stopa szlifierska a ryzyko zniszczenia okleiny
Stopa szlifierki ma kontakt bezpośrednio z fornirem, dlatego jej stan i konstrukcja mają ogromny wpływ na bezpieczeństwo pracy. Zużyta, przegrzana lub odkształcona stopa potrafi zniszczyć nawet gruby fornir w kilka sekund. Kilka zasad praktycznych:
- regularnie sprawdzaj, czy stopa jest równa – wszelkie wybrzuszenia, oderwane fragmenty gąbki lub ostre krawędzie mogą działać jak skrobak,
- nie używaj tej samej, mocno zużytej stopy do zgrubnego szlifowania drewna konstrukcyjnego i do delikatnego forniru,
- wymieniaj stopę, jeśli papier nie trzyma się już dobrze lub odkleja się na narożnikach – luźne rogi papieru potrafią „zawinąć” fornir przy krawędziach.
Do szczególnie wrażliwych fornirów dekoracyjnych, np. egzotycznych o nieregularnym rysunku, można rozważyć zastosowanie cienkiego, dodatkowego podkładu między stopą a papierem, ale tylko wtedy, gdy producent szlifierki dopuszcza takie rozwiązanie. Pozwala to trochę „zmiękczyć” docisk i wyrównać nacisk na mikro-nierównościach.
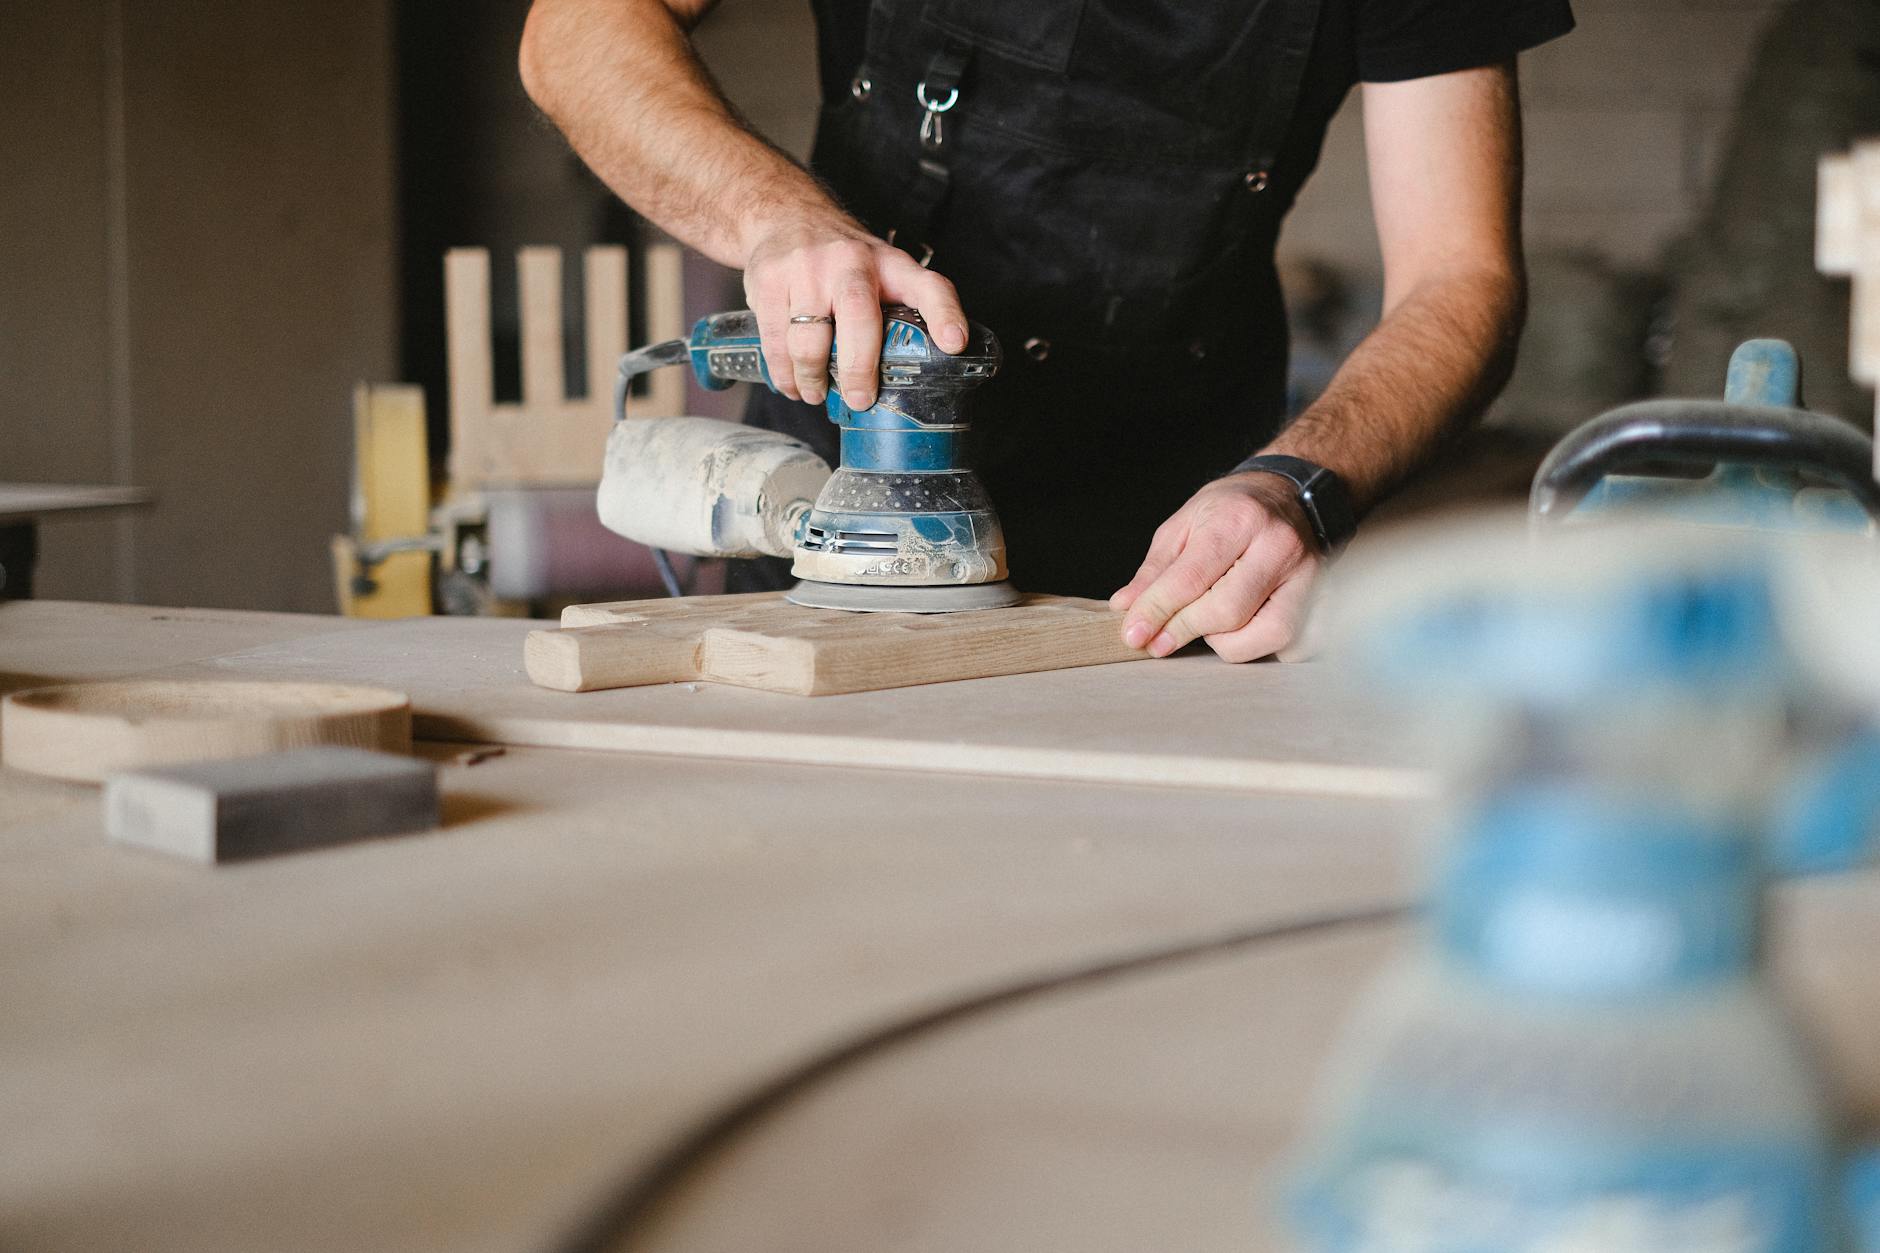
Dobór papieru ściernego – klucz do uratowania forniru
Gradacja papieru – od czego absolutnie nie zaczynać
Najczęstszy błąd początkujących przy szlifowaniu forniru szlifierką oscylacyjną to sięganie po papier o zbyt niskiej gradacji, np. P80 lub P60. Takie papiery są stworzone do zdzierania, a nie do delikatnego wyrównywania cienkiej okleiny. Przy fornirze tak agresywne ziarno w połączeniu z oscylacją działa jak mikro-strug mechaniczny.
Bezpieczny przedział startowy dla większości prac to:
- P150–P180 – do bardzo delikatnego wyrównania powierzchni surowego forniru, jeśli są drobne różnice wysokości lub ślady po prasowaniu,
- P220–P240 – do przygotowania forniru pod bejcę lub pierwszą warstwę lakieru,
- P320–P400 i wyżej – do międzywarstwowego szlifowania lakieru nakładanego na fornir oraz do końcowego wyrównania.
Wyjątkiem może być sytuacja, gdy fornir jest gruby (np. 2 mm) i mocno sfatygowany mechanicznie; wtedy do wyrównania lokalnych uszkodzeń można krótkotrwale i z ogromną ostrożnością użyć gradacji ok. P120. Nigdy niższej, jeśli zależy na zachowaniu okleiny na całej powierzchni.
Rodzaj nasypu i podłoża – co ma znaczenie przy fornirem
Do forniru najlepiej sprawdzają się papiery i siatki ścierne z nasypem otwartym. Taki nasyp wolniej się zapycha i tworzy mniej ognisk przegrzania. Zbyt gęsto nasypany papier bez szybko działającego odsysania potrafi błyskawicznie wypełnić się pyłem drzewnym i zamiast szlifować – przepalać.
Przydatne wskazówki:
- siatki ścierne (tzw. „mesh”) dobrze współpracują z odkurzaczem i obniżają ryzyko przypaleń,
- papiery na podłożu foliowym są elastyczne, ale trzeba uważać, by nie „zawijały się” na krawędziach – wtedy łatwiej uszkodzić fornir,
- nie oszczędzaj przesadnie na jakości papieru – tani papier z nierównym nasypem potrafi zostawić głębokie rysy trudne do ukrycia pod bejcą.
W praktyce przy fornirem najlepiej sprawdzają się uznane marki papierów ściernych, które trzymają gradację i mają równą jakość nasypu. Różnice w cenie zwykle zwracają się mniejszym zużyciem i lepszym efektem końcowym.
Tabela orientacyjnych gradacji do typowych zadań na fornirze
| Zadanie | Rekomendowana gradacja | Uwagi praktyczne |
|---|---|---|
| Wyrównanie surowego forniru przed wykończeniem | P150–P180 | Krótka praca, niskie obroty, bardzo lekki nacisk |
| Przygotowanie pod bejcę / olej | P180–P220 | Szlif wzdłuż włókien, równomierne przejścia |
| Przygotowanie pod lakier poliuretanowy | P220–P240 | Dokładne oczyszczenie pyłu przed lakierowaniem |
| Międzywarstwowe szlifowanie lakieru | P320–P400 | Szlif tylko po pełnym wyschnięciu lakieru |
| Końcowe wygładzenie przed połyskiem | P400–P600 | Lepiej ręcznie na klocku lub szlifierką na minimum |
Ustawienia szlifierki: obroty, docisk, ruch
Prędkość oscylacji – dlaczego „wolniej” znaczy „bezpieczniej”
Większość szlifierek oscylacyjnych posiada regulację prędkości. Na najwyższych obrotach narzędzie zdejmuje materiał bardzo szybko, ale też mocno grzeje papier i powierzchnię. Dla forniru to prosta droga do przypaleń i przetarć. Bezpieczniej jest pracować na średnich lub nawet niskich obrotach, zwłaszcza przy cienkich okleinach i wykończonych już powierzchniach.
Praktyczna zasada: jeśli fornir jest surowy i chcesz jedynie delikatnie wyrównać powierzchnię, ustaw prędkość na ok. 40–60% skali urządzenia. Do międzywarstwowego szlifowania lakieru nakładanego na fornir można zejść jeszcze niżej, nawet do 30–40%, szczególnie przy drobnych gradacjach papieru.
Jeżeli obroty są za wysokie, a papier mocno się grzeje, nawet bardzo delikatny nacisk nie uratuje sytuacji. Lepiej spędzić przy elemencie kilka minut dłużej, niż później poświęcić godziny na naprawę jednego przypalonego miejsca.
Docisk – największy wróg forniru
Przy szlifierce oscylacyjnej kusi, żeby „pomóc” maszynie i mocniej ją docisnąć. Na litym drewnie często uchodzi to bezkarnie, na fornirze kończy się katastrofą. Okleina ma zwykle od 0,6 do 0,8 mm grubości – kilka sekund z nadmiernym dociskiem wystarczy, by przeszlifować ją do podłoża.
Podstawowa zasada: szlifierka ma prawie „płynąć” po powierzchni. Trzymasz ją pewnie, prowadzisz, ale nie ugniatasz. Dodatkowy nacisk jest dopuszczalny jedynie w śladowym zakresie, np. przy korygowaniu pojedynczej, lekko wystającej łaty forniru – i to tylko na rozsądnej gradacji (min. P150–P180).
Typowe błędy związane z dociskiem:
- opieranie ciężaru całej dłoni na przodzie stopy – przód wycina niekontrolowaną „misę” w fornirem,
- dociśnięcie narożnika stopy, żeby „szybciej podjeść” krawędź – narożnik działa jak skrobak i zdejmuje okleinę warstwami,
- „przytrzymywanie” szlifierki w jednym miejscu, żeby zniknęła rysa – rysa może zniknie, ale razem z nią znika część forniru.
W praktyce odczucie powinno być takie, jakbyś prowadził maszynę po cienkiej warstwie świeżo nałożonego lakieru – delikatnie, bez punktowego wciskania, z myślą, że łatwo coś zepsuć.
Kierunek i sposób prowadzenia szlifierki
Przy fornirem kluczowy jest kierunek względem włókien. O ile to możliwe, prowadź szlifierkę wzdłuż słojów, długimi, nakładającymi się pasami. Ruchy poprzeczne lub ukośne dopuszczalne są tylko przy bardzo drobnym ziarnie (P220 i wyżej) i na krótkich odcinkach, np. przy wzorach krzyżowych czy fornirach mozaikowych.
Dobrze sprawdza się prosty schemat pracy:
- pierwsze przejście – wzdłuż włókien, z minimalnym nakładaniem się ścieżek (ok. 1/3 szerokości stopy),
- drugie przejście – również wzdłuż włókien, ale zaczynając od przeciwnej strony elementu, żeby wyłapać ewentualne „martwe strefy”,
- na końcu – krótkie, lekkie przejazdy wyrównujące tam, gdzie powierzchnia odbija światło nierównomiernie.
Szlifierka nie powinna stać w miejscu. Ruch jest ciągły, płynny, z wyhamowaniem poza elementem, a nie na jego środku. Jeśli musisz oderwać maszynę, zrób to po zatrzymaniu drgań lub poza obrabianą płaszczyzną – w przeciwnym razie stopa potrafi zrobić charakterystyczny, półkolisty „stempel”.
Unikanie „rowków” i fal – jak prowadzić stopę równo
Fornir szybko „karze” za nierówną rękę. Wszelkie falki, dołki i rowki widoczne na surowej powierzchni pod lakierem stają się wyraźne, jak pod lupą. Żeby temu zapobiec, trzeba zadbać o kilka detali:
- pełny kontakt stopy – stopa ma leżeć płasko; unoszenie jednego boku lub „jazda na rogu” prędzej czy później zrobi bruzdę,
- unikanie gwałtownych zmian kierunku – ostre zakręty na małej powierzchni zostawiają zawirowane ślady po oscylacji,
- równe tempo przesuwu – jeżeli w jednym miejscu „zawisniesz” na sekundę dłużej, a w innym przejedziesz szybko, różnicę w zdejmowanym materiale będzie widać w świetle bocznym.
Dobrym nawykiem jest patrzenie nie tylko pod nogi stopy, ale też pod kątem, „przez światło”. Po kilku przejazdach przerwij, ustaw element tak, by światło szło po płaszczyźnie i sprawdź, czy nie pojawiły się fale. Im wcześniej je zauważysz, tym łatwiej je wyrównać, zanim zejdziesz niżej z grubością forniru.
Szlifowanie krawędzi i narożników forniru
Krawędzie i naroża to newralgiczne miejsca – fornir zwykle jest tam najcieńszy, słabiej przyklejony i narażony na zahaczenie papierem. Dlatego w wielu sytuacjach bezpieczniej jest krawędzie obrabiać ręcznie na twardym klocku, a szlifierką jedynie „dojeżdżać” do nich z wyczuciem.
Jeśli musisz pracować szlifierką przy samej krawędzi:
- nie wysuwaj stopy poza krawędź więcej niż 2–3 mm, żeby nie „przełamać” forniru na rogu,
- zmniejsz obroty i używaj wyłącznie drobniejszych gradacji (od P180 w górę),
- prowadź maszynę tak, aby ruch główny był od środka płyty w kierunku krawędzi, nie odwrotnie – zmniejsza to ryzyko podważenia okleiny.
Przy narożnikach fornirowanych frontów szlifierka delta lub mini-szlifierka może pomóc, ale tylko przy bardzo lekkim dotyku. Często szybciej i bezpieczniej jest zwinąć kawałek papieru P220 na palcu i zrobić trzy kontrolowane ruchy, niż kombinować z maszyną na milimetrach powierzchni.
Szlifowanie forniru po klejeniu – pierwsze przejście
Świeżo naklejony fornir bywa delikatnie „pofalowany” albo ma subtelne przejścia na łączeniach arkuszy. Pierwsze szlifowanie po klejeniu wymaga szczególnego spokoju. Zanim włączysz szlifierkę, zrób dwie rzeczy:
- Odczekaj pełny czas wiązania kleju – nawet jeśli klej kontaktowy „trzyma od razu”, fornir i podłoże pracują. Szlif za wcześnie potrafi podgrzać warstwę kleju i wywołać miejscowe odspojenia.
- Usuń nadmiar kleju – wszelki wyciśnięty na powierzchnię klej (szczególnie PVAc) powinien być usunięty przed szlifem, najlepiej mechanicznie dłutkiem lub ostrym skrobakiem, a nie „zajechany” papierem.
Do pierwszego przejazdu na surowym, świeżo naklejonym fornirem najbezpieczniej użyć gradacji P150–P180 na bardzo spokojnych obrotach, z minimalnym dociskiem. Pierwsze ruchy warto zrobić ręcznym klockiem wzdłuż włókien – pokaże to, gdzie są potencjalne miejsca krytyczne (wystające łączenia, „pęcherze”). Dopiero potem wchodzi szlifierka, i to bez długiego „mieszkania” na jednym polu.
Radzenie sobie z przeszlifowaniami i punktowymi uszkodzeniami
Nawet przy dużej ostrożności zdarza się, że papier chwyci za mocno, narożnik stopy podważy okleinę albo powstanie lekkie przeszlifowanie. Im szybciej i rozsądniej zareagujesz, tym większa szansa, że element da się uratować bez fornirowania od nowa.
W zależności od skali uszkodzeń można rozważyć kilka rozwiązań:
- mikro-przeszlifowanie (przebłysk podłoża przy krawędzi) – często można je „zgubić” bejcą i tonującym lakierem lub lokalnym retuszem pisakiem/pastą do drewna; szlifowanie w tym miejscu należy przerwać całkowicie,
- niewielkie wyrwanie włókien – drobne włókna da się czasem przyklepać i skleić, wprowadzając odrobinę kleju pod nie cienką żyletką, a po wyschnięciu bardzo lekko przeszlifować drobnym papierem P320,
- większa „plama” do podłoża – wymaga wstawki z tego samego forniru, precyzyjnie dociętej „na jaskółczy ogon” lub inny zamek; po wklejeniu wstawki szlif wyłącznie ręczny, i to po pełnym związaniu kleju.
Kluczowa zasada: nie próbuj ratować przeszlifowania dalszym szlifowaniem wokół. Z pozoru logiczny pomysł „wyrównam całość do tego poziomu” w praktyce oznacza wejście na podłoże na znacznie większym obszarze.
Forniry egzotyczne i problem z różną twardością
Forniry z gatunków egzotycznych, mocno usłojonych czy falistych (np. orzech, czeczota, korzeń) mają często zróżnicowaną twardość na niewielkim obszarze. Miękkie strefy „poddają się” papierowi szybciej, twardsze stoją w miejscu. Przy szlifierce oscylacyjnej rodzi to ryzyko lokalnych dołków w miękkich partiach rysunku.
Kilka praktycznych sposobów, aby ograniczyć ten efekt:
- zostaw się papierów o wysokiej jakości i otwartym nasypie – tanie, nierówne ziarno obiera miękkie miejsca jak tarką,
- bardziej polegaj na ręcznym wyczuciu – przy takich fornirach część szlifu i tak kończy się klockiem, szczególnie przy elementach dekoracyjnych,
- pracuj na jeszcze niższych obrotach niż zwykle, pilnując, żeby papier nie grzał powierzchni,
- przy bardzo wymagających wzorach rozważ wstępne „zagruntowanie” forniru rozcieńczonym lakierem lub szelakiem, a dopiero potem delikatne szlifowanie międzywarstwowe.
W praktyce często wygląda to tak, że większe płaszczyzny obrabiasz szlifierką, ale newralgiczne obszary o nierównej twardości kończysz ręcznie. Zajmie to więcej czasu, ale pozwoli zachować charakter rysunku i uniknąć „pofalowanej” powierzchni pod światło.
Kontrola temperatury i przerwy w pracy
Przegrzanie to cichy zabójca forniru. Nie zawsze widać od razu przypalenie – czasem pojawia się lekkie ściemnienie, które po bejcy lub lakierze staje się wyraźną plamą. Źródło zwykle jest jedno: zbyt długie, nieprzerywane szlifowanie na jednym polu przy wysokich obrotach.
Pod ręką można stale kontrolować dwie rzeczy:
- temperaturę papieru – jeśli nie możesz dłużej przyłożyć palca do stopy/papieru, bo są gorące, przerwij i daj im ostygnąć,
- temperaturę forniru – ciepła powierzchnia jest normalna, ale gorąca (aż „piecze”) sygnalizuje, że jesteś o krok od przypalenia lub rozmiękczenia kleju.
Dobrym nawykiem jest szlifowanie „na segmenty”: obrabiasz fragment, odkładasz szlifierkę, omiatasz powierzchnię, kontrolujesz pod światło, dopiero potem przechodzisz dalej. Kilkanaście sekund przerwy wystarcza, by temperatura spadła, a pył nie wprasował się na stałe w strukturę drewna.
Szlifowanie forniru po pierwszej warstwie wykończenia
Wiele problemów z przeszlifowaniem pojawia się nie na surowym fornirem, lecz przy międzywarstwowym szlifowaniu lakieru lub olejowosku. Pokusa jest taka sama: „ściągnę lekko skórkę i będzie gładko”. Tymczasem fornir jest tuż pod cienką warstwą wykończenia i nie ma już żadnego marginesu błędu.
Kilka zasad zabezpieczających:
- szlifuj dopiero po pełnym utwardzeniu powłoki (według karty produktu, nie „na oko”),
- używaj jedynie bardzo drobnych gradacji (P320–P400, ewentualnie P500 przy wysokim połysku),
- pracuj na najniższych dostępnych obrotach, raczej „mizianie” niż szlif,
- zamiast długiego szlifowania jednej warstwy, częściej nakładaj cieńsze powłoki i tylko delikatnie je matuj.
Przy fornirze lepiej sprawdza się podejście „więcej cienkich warstw + minimalny szlif”, niż „grubo położę i raz porządnie przeszlifuję”. Ta druga metoda świetnie działa na litym drewnie, ale przy 0,6 mm okleiny zbyt łatwo w jednym miejscu przeciąć całą strukturę.
Organizacja stanowiska – jak otoczenie wpływa na bezpieczeństwo forniru
Warunki pracy mają bezpośrednie przełożenie na ryzyko uszkodzeń. Pył, słabe światło, niestabilne podparcie – każde z tych utrudnień zamienia precyzyjne szlifowanie w loterię.
Ułatwia życie kilka prostych rozwiązań:
- stabilny stół lub kozy – element nie może „pracować” pod szlifierką; fornirowaną płytę warto podeprzeć na kilku punktach, najlepiej z miękkim, ale twardym podkładem (np. cienka pianka techniczna),
- światło boczne – jedna lampa ustawiona tak, by świeciła po płaszczyźnie, uwidoczni fale, przeszlifowania i rysy znacznie lepiej niż oświetlenie z góry,
- czystość powierzchni – przed każdym przejściem inną gradacją dokładne odkurzenie i/lub przetarcie antystatyczną szmatką; pojedynczy twardy wiór pod papierem może zrobić brzydką bruzdę,
- płynna regulacja obrotów – szeroki zakres prędkości, a nie tylko „wolno/szybko”; często kluczowe są właśnie najniższe biegi,
- niewielki skok oscylacji (np. ~2–3 mm) – agresywne maszyny o dużym skoku są świetne do zdzierania farby, ale na fornirem trzeba się z nimi obchodzić jak z brzytwą,
- dobrze wyważona stopa – brak wyraźnych wibracji zmniejsza ryzyko przypadkowego „przytarcia” kantem stopy,
- skuteczne odciąganie pyłu – odkurzacz warsztatowy z regulacją siły ciągu daje wyraźnie chłodniejszą i „czystszą” pracę, a papier zatyka się wolniej.
- różne twardości talerza – do forniru przydaje się stopa miękka lub średnia; twardej używa się raczej awaryjnie i z doświadczeniem,
- podkładki pośrednie (interfejsy) – cienki, miękki interfejs pomiędzy talerzem a papierem lekko „niweluje” różnice w docisku i krawędzie, ale nie wolno go nadużywać na ostrych kantach,
- zgodność otworów – papier musi pokrywać się z otworami stopy; źle dobrany krążek ogranicza odciąg i podgrzewa powierzchnię.
- na fornir dobrze sprawdzają się papiery na podłożu lateksowym – elastyczne, dobrze dopasowują się do podłoża,
- otwarty nasyp zmniejsza ryzyko „przyklejania” pyłu i powstawania skupisk ziarna, które rysują głębej niż powinny,
- w systemach wielootworowych (multihole) odciąg jest równomierniejszy, więc papier dłużej pracuje „chłodno”.
- Rozplanuj strefy – podziel płytę wzrokiem na pasy lub „pola” i trzymaj się kolejności, zamiast skakać losowo po powierzchni.
- Zjazd z krawędzią stopy w powietrzu – uruchamiasz szlifierkę poza elementem, „wjeżdżasz” na fornir dopiero po wejściu w obroty. Zjeżdżasz tak samo: najpierw off z płyty, dopiero potem wyłącznik.
- Równy, powolny przesuw – ruch na boki lub po skosie, ale zawsze z lekkim, stałym przesuwem. Jeśli widzisz, że ślad szlifu przestaje się zmieniać – znaczy, że za długo jesteś w jednym miejscu.
- Kontrolowane nakładanie przejść – każde kolejne „ścieranie” zachodzi na poprzednie ok. 1/3–1/2 szerokości stopy; w ten sposób nie powstają lokalne „dziury w poziomie”.
- Krótkie przerwy kontrolne – co kilka przejść stawiasz szlifierkę, omiatasz powierzchnię i oglądasz ją pod światło boczne. Korekty robisz od razu, nie po całym elemencie.
- maszyna tylko na „bezpieczne” płaszczyzny – tam, gdzie stopa ma pełne oparcie; przejścia krzywizn, fazki i głębokie frezy to domena ręcznego papieru, gąbek ściernych i pilników z nasypem,
- strategie „od środka do krawędzi” – szczególnie przy frezowanych ramach, gdzie fornir na zaokrąglonym przejściu jest często najcieńszy,
- brak „zawieszania się” na grzbietach – przy zaokrągleniach łatwo oprzeć środek stopy na szczycie łuku i przejechać go jak garb; powstaje wtedy nieestetyczny, spłaszczony pas.
- szlifowanie wzdłuż włókien maskuje drobne zarysowania, szczególnie przy późniejszym wykończeniu olejem,
- ruch pod kątem 30–45° do włókien bywa pomocny w pierwszym przejściu, gdy chcemy lekko wyrównać delikatne nierówności, a potem i tak „zamyka się” ślad przejazdem równoległym do słojów,
- ruch prostopadle do włókien zostawia ślad najtrudniejszy do ukrycia – używa się go głównie przy mocno falistych lub zawiłych rysunkach, i to z drobnymi gradacjami.
- końcówka szlifu nie grubsza niż P180–P220 – zbyt drobny papier może „zamknąć” pory i bejca nie wejdzie równomiernie; przy delikatnych fornirach często kompromisem jest P220 z lekkim dociskiem,
- ostatnie przejścia lepiej prowadzić już ręcznie, wzdłuż włókien, kontrolując wizualnie jednolitość ryflowania,
- jeśli pojawiają się „chmury” po bejcy, to sygnał, że w niektórych miejscach szlifierka przytrzymała się dłużej lub użyto innej gradacji – trudno to naprawić po fakcie.
- fornir grubo cieniowany lub „przeszywany” (np. mozaiki, intarsje) – każdy milimetr różnicy twardości powoduje nierówne zbieranie,
- drobne, małe elementy – listwy, wąskie ramki, futryny z fornirem; tu łatwiej wyrwać element z ręki niż coś równomiernie zeszlifować,
- naprawy lokalne – wstawki, doklejone skrawki forniru, miejscowe zaprawki po przetarciach,
- ostatnie „muśnięcie” przed wysokopołyskowym lakierem – kontrola ręczna daje większą szansę na jednolitość matu.
- ochrona słuchu – pozwala dłużej skupić się na pracy bez „zmęczenia hałasem”; dłuższa koncentracja to mniej nerwowych ruchów,
- okulary lub przyłbica – drobiny forniru i pyłu potrafią wylecieć spod stopy pod różnym kątem, jeden odruch zasłonięcia oczu w złym momencie i kant stopy ucieka na krawędź,
- uporządkowany wąż i kabel – prowadzone zza pleców lub przez ramię, podwieszone na prostym ramieniu/uchwycie; gdy nie zahaczają o kant płyty, łatwiej utrzymać stały docisk i płynność ruchu.
- oględziny talerza – czy pianka jest równa, czy rzep dobrze trzyma na całej powierzchni, czy nie ma wyczuwalnych „górek” i „dołków”,
- czyszczenie z kleju i żywicy – zarówno z samego talerza, jak i z otworów odciągowych; przy fornirem często pracuje się po klejeniu, więc ślady PVAc lub kontaktu potrafią się odkładać,
- kontrola łożysk i luzów – nadmierne luzy powodują nieregularny ruch i nadmierne wibracje, co przy cienkim fornirem jest szybko widoczne w śladzie szlifu.
- jednolity system gradacji – spisany na kartce albo wręcz na samej płycie (ołówkiem na spodzie): np. P150 → P180 ręcznie → P220 międzywarstwowo,
- nie używaj zbyt niskich gradacji papieru (poniżej P150 na surowym fornirze),
- szlifuj z minimalnym dociskiem – ciężar samej maszyny zwykle wystarcza,
- utrzymuj szlifierkę w ciągłym ruchu, nie zatrzymuj jej w jednym punkcie,
- pracuj na niższych obrotach, szczególnie przy cienkiej okleinie,
- zapewnij dobre odsysanie pyłu, aby ziarna nie „mieliły” powierzchni.
- Fornir jest bardzo cienką warstwą drewna (zwykle 0,5–2 mm), więc przy szlifowaniu szlifierką oscylacyjną margines błędu jest minimalny, a każde zbyt mocne działanie szybko prowadzi do przetarć.
- Najczęstsze skutki złej techniki to przetarcia do podłoża, przypalenia, fale i wybrzuszenia, przeszlifowane krawędzie oraz oderwania i pęknięcia forniru, które później wymagają czasochłonnych napraw.
- Szlifierka oscylacyjna nie jest wrogiem forniru – problemem jest zbyt agresywny użytkownik; kluczowe są delikatny docisk, odpowiednia gradacja papieru i unikanie długiego szlifowania w jednym miejscu.
- Do dużych płaskich powierzchni fornirowanych najlepiej nadaje się klasyczna szlifierka oscylacyjna z prostokątną stopą, natomiast szlifierka mimośrodowa jest bardziej agresywna i wymaga większego doświadczenia.
- Bezpieczne szlifowanie forniru ułatwiają: mała amplituda oscylacji, regulacja prędkości drgań, płaska i stabilna stopa, skuteczne odsysanie pyłu oraz stosunkowo niewielka masa narzędzia.
- Dobra współpraca szlifierki z odkurzaczem (sprawne odsysanie pyłu) zmniejsza ryzyko dodatkowych zarysowań i pozwala lepiej kontrolować proces, co często „ratuje” fornir przed zniszczeniem.
Dobór szlifierki oscylacyjnej i osprzętu pod fornir
Nie każda szlifierka orbitalna będzie równie przyjazna dla cienkiej okleiny. Drobne różnice w konstrukcji potrafią przełożyć się na realne ryzyko przeszlifowań czy przegrzewania. Jeśli fornir ma być stałym elementem pracy, przy wyborze sprzętu opłaca się zwrócić uwagę na kilka detali.
Przydatne cechy samej maszyny:
Drugie tyle zależy od samej stopy i przekładki pod papier:
Przy wyborze papieru gradacja to tylko część historii. Znaczenie ma rodzaj nasypu i podłoża:
Technika prowadzenia szlifierki krok po kroku
Sam dobór sprzętu niewiele da, jeśli ruch ręki jest nerwowy albo bez planu. Jedną z prostszych metod na utrzymanie kontroli jest świadomy „schemat ruchu”, powtarzany na każdym elemencie.
Przykładowa procedura przy gładkiej płycie fornirowanej:
Jeśli szlifujesz fornir z wyraźnym usłojeniem, warto tak dobrać kierunek ruchu, by główny wektor był zbliżony do kierunku włókien, a przynajmniej nie prostopadle do nich. Zmniejsza to ryzyko wyrywania drobnych włókien przy końcówce ruchu.
Szlifowanie forniru na elementach frezowanych i profilowanych
Prosta płyta to tylko część pracy. Prawdziwe problemy zaczynają się przy frontach z frezami, listwami ozdobnymi, ramkach czy cokołach okleinowanych fornirem. Szlifierka oscylacyjna nie jest tu narzędziem pierwszego wyboru, ale dobrze użyta może wspomóc ręczny szlif.
Przy elementach profilowanych przydaje się kilka zasad:
W praktyce często sprawdza się układ: większe, płaskie części ramy – szlifierka z drobnym papierem i bardzo lekkim dociskiem, wszystkie przejścia, wręby i detale – wyłącznie ręcznie. Stosowanie mini-szlifierek palcowych czy delta przy drobnych profilach wymaga podwójnej ostrożności: ich mała stopa łatwo wjeżdża w frez głębiej niż planowano.
Kierunek włókien a ślad po szlifierce oscylacyjnej
Choć ruch orbitalny zostawia stosunkowo neutralny ślad, przy cienkim fornirem i transparentnym wykończeniu każdy błąd potrafi wyjść pod kątem światła. Widać to zwłaszcza na jasnych gatunkach – dąb, jesion, klon.
Przy planowaniu szlifu dobrze uwzględnić kilka prostych zależności:
Dobrym nawykiem jest wykonywanie ostatniego szlifu maszynowego (albo ręcznego) przed wykończeniem zawsze w jednolitym kierunku, spójnym z optycznym „biegiem” drewna. Nawet jeśli wcześniejsze przejścia były krzyżowe, końcówka prostuje całość optycznie.
Bejca i szlifierka oscylacyjna – jak nie zabić rysunku
Fornir niemal zawsze podkreśla się kolorystycznie: bejca, olej pigmentowany, czasem lakier tonujący. To dodatkowo usztywnia wymagania wobec szlifu, bo każdy zbyt głęboki ślad po papierze „łapie” barwnik mocniej i wychodzi na wierzch.
Przy pracy pod bejcę przydaje się podejście bardziej zachowawcze:
Przykład z warsztatu: przy frontach kuchennych z bejcowanym fornirem dębowym wystarczyło, że jedna partia została skończona P320 „dla super gładkości”. Po nałożeniu bejcy płyty wyszły jaśniejsze, bez głębi. Skończyło się na dodatkowym tonowaniu lakierem, co zwiększyło nakład pracy i zmniejszyło kontrolę nad odcieniem.
Kiedy lepiej odłożyć szlifierkę i przejść na rękę
Szlifierka oscylacyjna jest narzędziem do większości zadań, ale nie do wszystkich. Przy niektórych sytuacjach odkładanie jej z boku jest po prostu tańsze i bezpieczniejsze niż upór przy „mechanizacji za wszelką cenę”.
Chodzi szczególnie o takie przypadki:
Hierarchia może być prosta: im droższy i delikatniejszy fornir, tym więcej czasu spędzasz przy nim z klockiem i papierem, a mniej z maszyną. Szlifierka ma wtedy rolę pomocniczą – wyrównuje większe płaszczyzny, a charakter i detal dopracowuje się ręcznie.
Bezpieczeństwo użytkownika a precyzja na fornirem
Praca przy cienkim fornirze wymaga skupienia. Z pozoru „miękkie” zadanie szybko staje się niebezpieczne, jeśli w tle są drgające przedłużacze, plączący się wąż odkurzacza czy brak ochrony słuchu. Zmęczenie i rozproszenie rąk przekładają się na błędy przy krawędziach.
Warto mieć wypracowany prosty standard BHP, który jednocześnie poprawia jakość:
Prosty stojak nad stołem, przez który przechodzi wąż i kabel, potrafi zrobić większą różnicę niż zmiana szlifierki na „wyższy model”. Maszyna wtedy dosłownie „pływa” po powierzchni, a nie walczy z zaczepiającym się przewodem.
Konserwacja stopy i szlifierki pod pracę z fornirem
Nawet najlepsza technika zawiedzie, jeśli stopa szlifierki jest już „po przejściach”. Nierówna powierzchnia talerza, stopione resztki kleju czy miejscowe ubytki w piance od razu przekładają się na punktowy docisk.
Prosty serwis okresowy obejmuje kilka czynności:
Dobrą praktyką jest utrzymywanie osobnego, „czystego” talerza do prac precyzyjnych, a innego do „brudnych robót”: starych lakierów, klejów, szlifowania klejonki z resztkami środka rozdzielającego. Talerz z wypracowanym rzepem szybko „poddaje się” na krawędziach i traci równomierność docisku.
Strategia pracy przy większych zleceniach fornirowanych
Przy pojedynczym blacie czy dwóch frontach wiele błędów można „zatuszować” dodatkową pracą. Przy serii mebli czy komplecie drzwi fornirowanych chaos w podejściu do szlifowania szybko wychodzi w postaci różnic w odcieniu, połysku czy fakturze.
Pomaga trzymać się kilku stałych zasad organizacyjnych:
Najczęściej zadawane pytania (FAQ)
Czy można szlifować fornir szlifierką oscylacyjną bez ryzyka jego zniszczenia?
Tak, fornir można szlifować szlifierką oscylacyjną, ale tylko przy zachowaniu bardzo delikatnej techniki. Kluczowe jest ograniczenie docisku, praca na niższych obrotach oraz stosowanie drobniejszych gradacji papieru (zwykle od P150 w górę). Szlifierka ma jedynie „ślizgać się” po powierzchni, a nie ją dociskać.
Ryzyko przetarcia do płyty MDF lub wiórowej pojawia się głównie wtedy, gdy łączymy zbyt agresywne ziarno papieru z dużym naciskiem i długim zatrzymaniem maszyny w jednym miejscu. Im cieńszy fornir, tym ostrożniejsza musi być technika.
Jaką gradację papieru ściernego wybrać do szlifowania forniru?
Do większości prac na surowym fornirze bezpiecznie jest zaczynać od P150–P180, a następnie przechodzić do P220–P240 przed bejcowaniem lub lakierowaniem. Do szlifowania międzywarstwowego lakieru oraz końcowego wyrównania stosuje się gradacje P320–P400 i drobniejsze.
Gradacje typu P60–P80 są zbyt agresywne dla cienkiej okleiny i łatwo działają jak strug – wystarczy kilka sekund nieuwagi, by przeszlifować fornir aż do podłoża. Po P120 sięgaj wyłącznie przy grubym fornirze i bardzo lokalnych poprawkach, z maksymalną ostrożnością.
Jaką szlifierkę oscylacyjną wybrać do forniru – orbitalną czy mimośrodową?
Najbezpieczniejszym wyborem do dużych, płaskich powierzchni fornirowanych jest klasyczna szlifierka oscylacyjna z prostokątną stopą (orbitalna). Ma niewielką amplitudę ruchu, pracuje równomiernie i dobrze prowadzi się ją wzdłuż włókien, co zmniejsza ryzyko fal i przetarć.
Szlifierka mimośrodowa (talerzowa) jest bardziej agresywna, bo łączy ruch obrotowy z oscylacją. Da się jej używać na fornirze, ale wymaga większego doświadczenia, małych skoków, niskich obrotów i drobnego ziarna. Przy cienkich fornirach i początkujących użytkownikach lepiej pozostać przy klasycznej „oscylatce”.
Jak uniknąć przetarć i przypaleń forniru przy szlifowaniu?
Aby zminimalizować ryzyko przetarć i przypaleń, warto trzymać się kilku zasad:
Przypalenia i plamy pojawiają się głównie wtedy, gdy docisk jest za duży, papier zbyt gruby, a szlifierka „mieli” w miejscu. Lepiej szlifować dłużej i delikatniej, niż próbować wyrównać wszystko w jednym przejściu.
Jak rozpoznać, że fornir jest zbyt cienki na szlifowanie szlifierką oscylacyjną?
Ostrożność jest szczególnie ważna przy starych meblach fornirowanych i tanich płytach z bardzo cienką okleiną. Sygnałami ostrzegawczymi są: wyraźnie wyczuwalne pod palcem krawędzie forniru, miejscowe odklejenia okleiny oraz widoczne prześwity podłoża przy krawędziach.
Jeśli fornir jest bardzo cienki lub już częściowo przeszlifowany, lepiej ograniczyć się do szlifowania ręcznego na klocku z papierem P220–P320. Szlifierkę oscylacyjną można wtedy stosować jedynie wyjątkowo, na bardzo niskich obrotach i krótkimi, kontrolowanymi ruchami.
Jakie parametry szlifierki mają największe znaczenie przy pracy z fornirem?
Do bezpiecznego szlifowania forniru ważne są przede wszystkim: mała amplituda oscylacji (ok. 2 mm), płynna regulacja prędkości drgań oraz skuteczny system odsysania pyłu. Lżejsza maszyna ułatwia pracę z minimalnym naciskiem, co zmniejsza ryzyko przetarć.
Istotny jest też stan i jakość stopy – powinna być równa, nieprzegrzana i bez wybrzuszeń gąbki. Zużyta, „pofalowana” stopa lub odklejające się narożniki papieru mogą działać jak skrobak i w kilka sekund zniszczyć nawet gruby fornir.
Co zrobić, jeśli przeszlifowałem fornir i widać płytę pod spodem?
Jeśli pojawiło się miejscowe przetarcie do podłoża (MDF, płyta wiórowa), nie da się tego „odszlifować z powrotem”. Najczęstsze metody naprawy to: wklejenie małej łatki z takiego samego forniru, zaszpachlowanie i zretuszowanie kolorem lub – przy większych zniszczeniach – wymiana całej okleiny na danym elemencie.
Im mniejsze uszkodzenie, tym większa szansa na skuteczne zamaskowanie, ale każda naprawa jest czasochłonna. Dlatego bardziej opłaca się od początku przyjąć delikatną technikę szlifowania, niż liczyć na późniejsze „uratowanie” przeszlifowanego miejsca.


Bardzo ciekawy artykuł! Zdecydowanie doceniam prostotę i klarowność zasad korzystania ze szlifierki oscylacyjnej, które zostały tutaj przedstawione. To naprawdę przydatna wiedza, szczególnie dla osób zabierających się za prace z fornirem. Jednakże, mogłabym sugestią byłoby dodanie więcej praktycznych wskazówek dotyczących konkretnych typów forniru, które najlepiej nadają się do obróbki przy użyciu szlifierki oscylacyjnej. Byłoby to zdecydowanie wartościowym uzupełnieniem tego już świetnego artykułu! Jako osoba początkująca w tego typu pracach, czułabym się jeszcze pewniej, mając takie informacje na wyciągnięcie ręki.
Możliwość dodawania komentarzy nie jest dostępna.